

在线咨询



联系方式
 13714644330
周一到周六
service@sunkalead.com
热线电话
 13714644330
上班时间
 周一到周六
E-mail地址
 service@sunkalead.com
二维码
扫一扫,微信咨询

CTP电池PACK产线整线厂商有哪些靠谱推荐?
2026-10-06 08:57:45
浏览:
“
这两年CTP(电芯直接成包)在储能和动力两边都热起来,省掉模组段,能量密度上去了,成本也降了。不少厂家想把产线往CTP上改,或者新建厂直接上CTP整线。但真去找设备厂商聊的时候会发现,能把CTP整线一家交齐的厂商,比想象中少。这篇文章不讲具体哪家好,讲讲靠谱的CTP整线厂商长什么样,你拿着这份清单去对照,基本不会选错
”
这两年CTP(电芯直接成包)在储能和动力两边都热起来,省掉模组段,能量密度上去了,成本也降了。不少厂家想把产线往CTP上改,或者新建厂直接上CTP整线。但真去找设备厂商聊的时候会发现,能把CTP整线一家交齐的厂商,比想象中少。这篇文章不讲具体哪家好,讲讲靠谱的CTP整线厂商长什么样,你拿着这份清单去对照,基本不会选错。松科先导做CTP产线方案有段时间了,下面这些判断标准,也是我们从项目里攒出来的。
一、CTP整线比模组线难在哪
先搞清楚为什么靠谱厂商少。模组线是成熟路线,设备商做得多,套路熟。CTP不一样,电芯跳过模组直接进包,好几件事全变了:
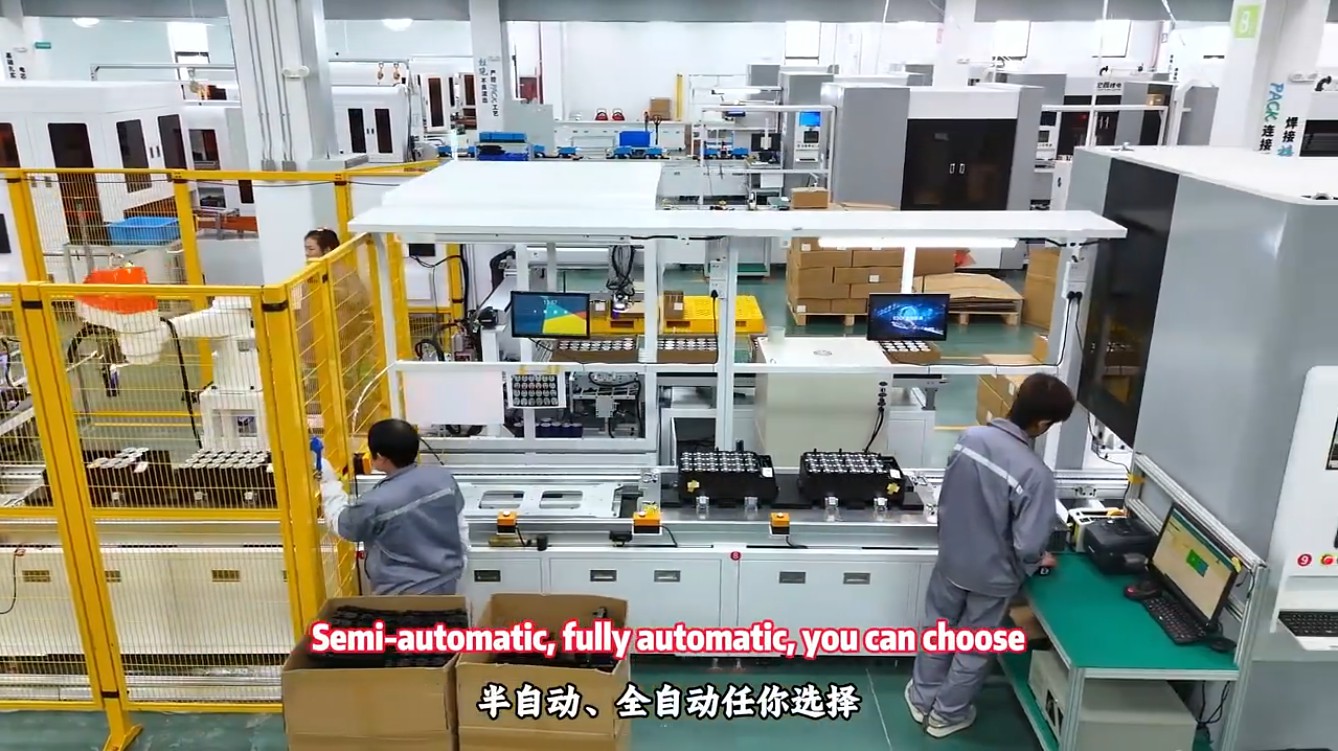
包级的定位夹具代替了模组堆叠,精度控制的基准变了;busbar直接焊到包级母排,焊接拓扑重排,节拍要重算;整包的体积和重量都上了一个台阶,物流转运单元跟着变大变重;测试从模组级变成包级,EOL项目更密。
这些改动牵一发动全身,单点设备做得好,不等于能拼成一条跑得顺的整线。所以挑厂商,头一眼要看的就是整线能力,而不是单机参数。同样的预算,挑CTP整线厂商要比挑模组线厂商多留几个心眼,方案得看得更细。
二、靠谱的CTP整线厂商,一般有这几个特征
一是有真跑过的CTP案例。 问清楚对方交付过的产线里,有几条是CTP路线,跑了多久,良率和节拍数据怎么样。只改过模组线、CTP还在图纸阶段的,要谨慎。
二是包级工装有积累。 CTP的定位精度直接决定后面焊接和装配的质量。靠谱厂商的包级夹具用伺服定位加视觉纠偏,精度能稳在±0.3mm这个量级,大尺寸包体分段支撑、加长导轨这些细节都有成熟做法。
三是焊接和检测跟得上拓扑变化。 振镜激光焊配同轴视觉寻位,焊完外观检测加X-ray透视内部,包级EOL测试项目排得齐全。焊接数据进MES,绑到包的条码上,出了问题能追到单颗焊点。
四是重载物流做得利索。 整包转运是CTP产线的隐形难点,重载滚筒线、升降移栽、AGV接驳位,这些在布局阶段就要定好。去看对方案例现场时,重点看物流段跑得顺不顺。
五是软件是自己写的。 MES自研的厂商,改接口、加功能、对接你们的ERP,响应速度快得多。靠外采软件拼装的产线,后期改动扯皮的事不少。
六是敢承诺整线指标。 节拍、良率、稼动率,敢写进合同才有底气。验收标准谈得越细的厂商,一般越靠谱。松科先导自己也是拿这六条来要求每一次整线交付的。
三、甄别时的几个实操办法
带上你们的电芯样品去对方现场,按CTP的工艺路线实跑一轮,看实际表现而不是看演示;要求看已交付项目的现场,重点看物流段和换型操作;把ERP对接的字段清单提前给对方,让技术当场确认能不能接;问清楚从设备进场到稳定量产的爬坡周期,敢给明确时间的厂商,通常对自己的方案有数。
松科先导接待客户考察时,走的就是这个流程:样品实跑、案例开放、接口当场核、爬坡周期白纸黑字。
四、CTP整线上,松科先导能拿出什么
这几年松科先导在CTP路线上攒下了整套方案:包级伺服定位加视觉纠偏,精度±0.3mm;振镜激光焊配同轴寻位,焊点良率稳在99.8%上下;双组份涂胶加真空脱泡,密封工艺扛得住户外工况;自研MES把从分选到包级EOL的数据全串起来,兼容280Ah到1175Ah主流方壳电芯,可调式夹具柔性换型,换型号不拆硬件。
整线交付方面,松科先导的产线已经落地到海外,包括印度10GWh的BESS产线项目,从设备到安装调试到培训,一家交齐。公司累计拿下70余项核心专利,这些不是宣传册上的数字,是可以在现场对着设备讲的东西。

CTP整线是个系统工程,挑厂商别只比单机参数,要看整线案例、工艺积累、软件能力和交付底气。松科先导欢迎你带着电芯样品和产线需求来现场,实跑一轮、对着设备聊细节,是不是靠谱,跑完你心里就有数了。
作者:
广东松科先导智能装备股份有限公司
新闻推荐
recommendation




7X24小时咨询电话
137 1464 4330 (詹生)
电话:0769-82588669
公司地址:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼1~5层
CONTACT
7X24小时电话 周一至周六 9:00-18:00
13714644330
0769-82588669
ADDRESS
©2022 广东松科先导智能装备股份有限公司 备案号:粤ICP备2022101490号
邮箱:yanbaolin@sunkalead.com
大陆总部:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼 网站地图
香港分部:香港岛西區上環永吉街8號誠利商業大厦7E
无锡分公司:江苏省无锡市锡山区团结中路12号4栋
印度分公司:Plot no 20,2 ND floor,Sector 12 B dwarka new Delhi,Pin code 110075

